
TERAC - デッキの矯正作業を最大80%高速化
Teracは、造船所において鋼製デッキや隔壁の歪み取りに使用される誘導加熱システムです。火炎加熱に代わる、より高速で安全な片面加熱方式であり、ガスや煙が発生しません。 デッキや隔壁の歪み取りにおける実績あるソリューションとして、Teracは1981年以来、世界中の造船所で採用されています。
Teracデッキ矯正システムとは何ですか?
Teracは電磁誘導を利用して、鋼材を内側から加熱します。プレートの片側から操作でき、ガスや裸火、燃焼ガスは一切発生しません。加熱は迅速かつ正確で、鋼材がキュリー温度に達すると自動的に停止するため、磁性鋼材の過熱は物理的に不可能です。
本システムはコンテナ化されており、船舶間や作業現場間での移動が容易です。ベースユニットから45メートルの標準作業半径(最大60メートルまで拡張可能)を備えているため、ユニットを再配置することなく、船舶の広範囲をカバーできます。
|
歪み取り時間の短縮 |
最大80% |
|
加熱時間(8 mm甲板) |
約8秒 |
|
標準作業半径 |
45 m |
|
拡張作業半径 |
60 m(オプション) |
| オペレーターのトレーニング時間 | 約2時間 |
| 操作 | 片側加熱、火気不使用 |

ENRX Teracシステムは、船舶の歪み取り専用に設計されています。各Teracには、周波数変換器、冷却システム、オペレーターパネル、およびデッキ加熱ユニットが含まれています。
誘導加熱によるデッキの歪み矯正とは何ですか?
造船所が火炎加熱よりも誘導加熱を選ぶ理由
従来のガス炎方式と比較して、Teracは生産性、運用コスト、安全性、環境負荷の面で測定可能な改善を実現します。
誘導加熱による矯正と火炎矯正の比較
- 炎加熱より最大80%高速
- 裸火やガス供給が不要
- 片側からの操作が可能
- 有毒な燃焼ガスが発生しない

生産性の向上
Teracは火炎加熱と比較して最大80%高速です。8mmの鋼板を約8秒で加熱します。片側からの操作で済むため、プレートの下側に回り込む必要はありません。
- 迅速かつ均一な貫通加熱
- 常に正確で再現性の高い結果
- ハンドルに操作部を集約 — 最小限のセットアップ
- 新規オペレーターのトレーニング時間は約2時間

運用コストの削減
Teracは、矯正時間と作業員数を削減することで人件費を抑えます。ガス供給や火気監視が不要で、セットアップも最小限で済むため、作業ごとのリソース消費を抑え、プロジェクト全体の期間を短縮できます。
- 矯正時間を最大80%削減
- ガスボンベの物流コストが不要
- 作業間のダウンタイムを最小化
- 火気を使用しないため、保険リスクを低減

より安全でクリーンな職場環境
Teracは燃焼を伴わずに動作します。有毒ガスや裸火が発生せず、ガスバーナーと比較して騒音も大幅に低減されています。キュリー点を利用した自動停止機能により、鋼材の過熱を防ぎます。
- 燃焼ガスや有毒な排出物が発生しません
- 火災のリスクがなく、火気監視が不要です
- ガス機器よりも静かに動作します
- フェイルセーフ機能により、磁性鋼材の過熱を防ぎます
Teracはどこでどのように使用されますか
Teracは、造船および船舶修理における構造用鋼材の矯正用に設計されています。コンテナ化されたベースユニットと長いケーブルリーチにより、造船所の幅広い現場で実用的に使用できます。

船体およびメインデッキの歪み修正

垂直隔壁の修正

手の届きにくい場所や頭上のセクション

複数船舶および複数拠点での運用
誘導加熱による歪み取りの仕組み
Teracは操作が非常にシンプルなシステムです。ほとんどの新規オペレーターは、約2時間のトレーニングで作業を習得できます。この4ステップのプロセスは、デッキと隔壁の両方の用途に適用可能です。

インダクタを配置してください

電力とタイミングを設定する
鋼を加熱する

ストレートにして冷やす
TERAC 25/40 — 仕様詳細
変更される可能性があります。最新の技術資料および用途別のガイダンスについては、ENRXまでお問い合わせください。
|
電源 |
ベースユニット筐体 |
||
|
供給電圧 |
3×400 V ±10% (460 V) |
動作周囲温度 |
+5°C ~ +40°C |
|
周波数 |
50 Hz / (60 Hz) |
外形寸法 (幅×奥行×高さ) |
1965 × 1980 × 1925 mm |
|
力率 (cos φ) |
0.95 |
重量 (水を含む) |
~1,240 kg |
|
推奨ヒューズ |
63 A |
コンデンサ / 拡張ユニット |
|
|
出力 |
外形寸法 (幅×奥行×高さ) |
570 × 858 × 300 mm |
|
|
出力電力 (定格 / 断続) |
25 / 40 kW |
重量 |
~36 kg (ケーブルを除く) |
|
冷却および電源ケーブル長 |
30 m |
拡張作業半径 |
60 m |
|
冷却 |
インダクタユニット |
||
|
冷媒タイプ |
R407C |
デッキインダクタ重量 |
~10 kg (ケーブルを除く) |
|
冷却液 |
水道水 (凍結の恐れがある場合は30%モノプロピレングリコール) |
デッキインダクタケーブル長 |
15 m |
|
ハンドヘルドユニット重量 |
~2 kg (ケーブルを除く) |
||
|
ハンドヘルドユニットケーブル長 |
10 m |
||
|
標準作業半径 |
45 m |
||
|
仕様は予告なく変更される場合があります。 |
|||
Teracシステムに関するよくある質問
ENRX Terac© 25/40に関して、バイヤー、エンジニア、調達チームから最も多く寄せられる質問への回答。
FAQ – インダクションデッキの矯正
インサイトとリソース
誘導加熱技術とその産業応用に関するパンフレットや専門資料をダウンロードしてください。

ENRX TERAC 25/40 | 造船所におけるデッキおよび隔壁の歪み取りを高速化する誘導加熱システム
ENRX TERAC 25/40誘導加熱システムは、従来の火炎加熱と比較して、デッキや隔壁の歪み取り作業を最大80%高速化します。造船所向けに設計された本システムは、片側からの操作が可能で、有害な排出ガスを発生させず、45〜60mの作業半径を誇ります。これらすべてを、コンテナ輸送に対応したポータブルなユニットで実現しました。

誘導加熱の用途 | プロセス、装置、および利点
ENRXの誘導加熱が、ろう付けや接着から鍛造や焼鈍に至るまで、産業用途全体でどのように効率性、精度、持続可能性を向上させるかをご覧ください。最新の誘導加熱技術のプロセス、装置、および利点について学びましょう。
ソリューションの解説
お客様事例と体験談
実際のプロジェクト、実証済みのソリューション、そして産業界における専門知識の活用
How shipyards are using Terac to correct weld distortion
Shipyards are rapidly shifting toward induction-based deck and bulkhead straightening to improve safety, efficiency, and precision. Terac, developed by ENRX, is increasingly becoming the preferred solution for correcting steel distortion in modern shipbuilding and offshore fabrication.

画像ギャラリー
-
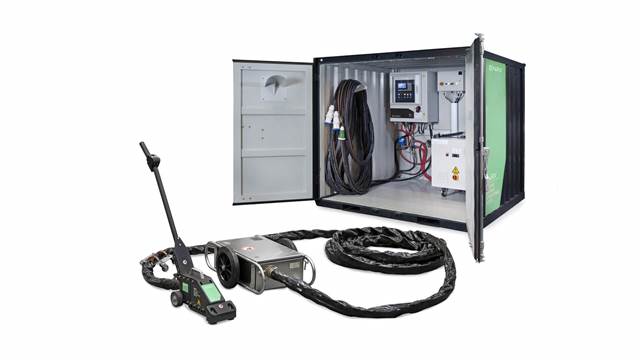
ENRX Terac システムは船舶の歪矯正用に特殊設計されています。各 Terac システムは、周波数変換器、冷却システム、オペレータ パネル、甲板加熱ユニットで構成されています。
-

Terac コンポーネントは造船所の厳しい環境にも耐えられるように設計され、作られています。
-

使いやすいコントローラがハンドル付近にあるのが分かります。通常、Terac システムを使用するオペレータのトレーニングにかかる時間は数時間ほどです。
-

誘導加熱は船の甲板や障壁の歪矯正に幅広く使用されています。
-

ENRX の Terac システムで確実にフェールセーフ動作を行えば、磁性鋼が過熱することはありません。
-

Terac は、隔壁など縦型の構造物にも甲板と同様に機能します。
-

人間工学的な快適性を工場させるなら、ハンドヘルド トランスをバランサに取り付けて、マグネットかワイヤロープで吊るすことができます。
-

オペレータはベースユニットの半径 45m 内で Terac を使用できます。オプションの拡張ユニットを付ければ半径 60m 内で作業できます。


